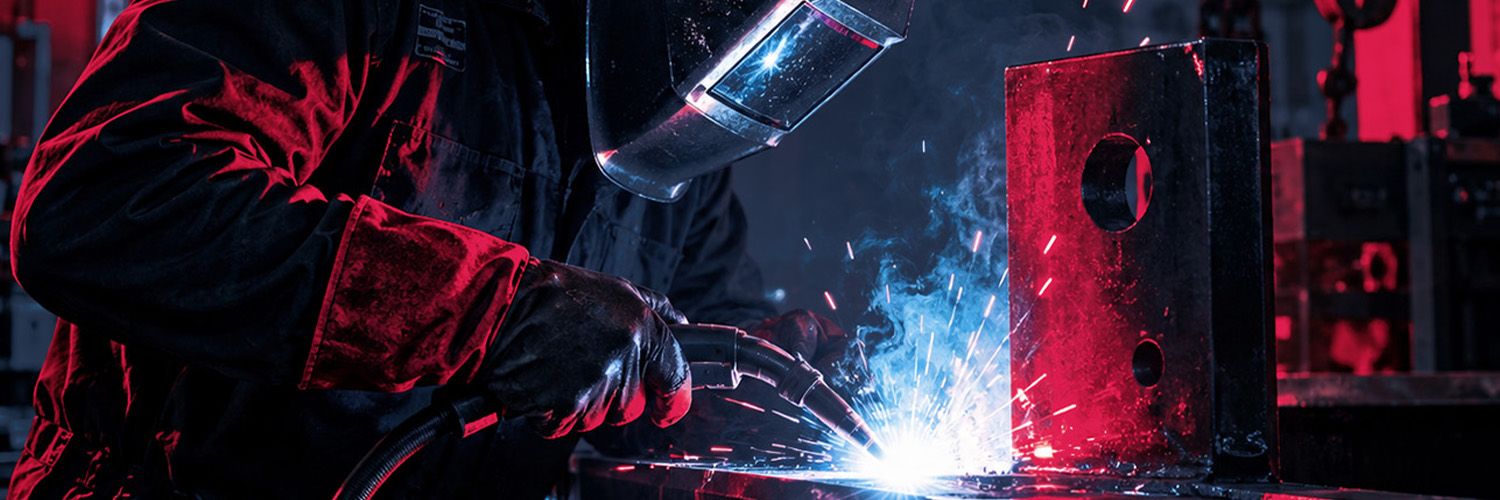
De keuze voor de juiste lastechniek hangt in de praktijk af van drie factoren: het basismateriaal (staal, rvs of aluminium), de materiaaldikte en de werkomgeving (binnen in een werkplaats of buiten op locatie). Voor constructiewerk en hoge productiesnelheden binnen gebruik je doorgaans MIG/MAG. Zoek je maximale esthetische afwerking en controle op dunwandig rvs of aluminium, dan is TIG de aangewezen methode. Moet je buiten in wisselende weersomstandigheden staalprofielen lassen of reparaties uitvoeren op vuil of licht verroest metaal, dan biedt MMA (elektrodelassen) de meeste betrouwbaarheid.
Onderstaande matrix geeft direct inzicht in de eigenschappen en inzetbaarheid van de gangbare booglasprocessen.
| Lastechniek | ISO 4063 proces | Bescherming smeltbad | Geschikt voor | Typische materiaaldikte | Werkomgeving | Moeilijkheidsgraad |
|---|---|---|---|---|---|---|
| MIG | 131 (GMAW) | Inert gas (zuiver argon of helium) | Aluminium, koperlegeringen | 1,0 – 12+ mm | Binnen / tochtvrij | Gemiddeld |
| MAG | 135 / 136 (GMAW / FCAW) | Actief gas (argon/CO₂ of 100% CO₂) | Constructiestaal, ketelstaal | 0,8 – 15+ mm | Binnen / tochtvrij | Laag tot gemiddeld |
| TIG | 141 (GTAW) | Inert gas (100% argon) | Rvs, aluminium, dunwandig staal | 0,5 – 6 mm | Binnen / tochtvrij | Hoog (tweehandig) |
| MMA (elektrode) | 111 (SMAW) | Slakvormende mantel (rutiel, basisch) | Ongelegeerd staal, gietijzer, rvs | Vanaf ca. 2,0 mm | Binnen én buiten (windongevoelig) | Gemiddeld |
De vier primaire lastechnieken op een rij
Binnen de industriële praktijk onderscheiden we vier breedst ingezette smeltlasprocessen:
- MIG/MAG-lassen (proces 131/135): Een afsmeltende draad wordt continu via een toorts aangevoerd. Een extern beschermgas schermt het vloeibare smeltbad af tegen atmosferische zuurstof en stikstof.
- TIG-lassen (proces 141): Een niet-afsmeltende wolfraamelektrode ontsteekt de vlamboog. Het toevoegmateriaal voeg je handmatig met de andere hand toe aan het smeltbad onder een deken van inert argongas.
- MMA-elektrodelassen (proces 111): Een afsmeltende metalen kerndraad met een bekleding genereert tijdens het afsmelten zowel een beschermend gas als een vloeibare slaklaag over de lasnaad.
- Onderpoederdeklassen (SAW, proces 121) of Autogeen lassen (proces 311): In zware industriële scheepsbouw en tankbouw gebruikt men onderpoederdeklassen, waarbij de boog brandt onder een korrelig poederdek voor zeer hoge neersmelt. In installatie- en onderhoudswerk gebruikt men soms nog autogeen lassen met een acetyleen-zuurstofvlam, vooral voor heetstoken, snijbranden of het lassen van dunne leidingen.
Bij de aanschaf van geschikte lasapparaten is de inschakelduur (duty cycle) leidend. Een inschakelduur van 200 A bij 60% (bij 40 °C conform EN 60974-1) betekent dat je binnen een cyclus van 10 minuten 6 minuten continu op 200 ampère kunt lassen voordat de thermische beveiliging ingrijpt.
Het verschil tussen mig en mag lassen
Het verschil tussen beide methoden zit niet in de mechaniek van het lasapparaat of het type toorts, maar puur in het gebruikte beschermgas en de metallurgische reactie in het smeltbad:
- MIG staat voor Metal Inert Gas: Het beschermgas reageert chemisch niet met het vloeibare lasbad. Men gebruikt hiervoor zuiver argon (Argon 4.6 of 5.0) of argon gemengd met helium. MIG-lassen pas je toe bij non-ferrometalen zoals aluminium, aluminium-magnesiumlegeringen en koper. Een actief gas zou bij aluminium direct tot zware oxidatie en poreuze verbindingen leiden.
- MAG staat voor Metal Active Gas: Het beschermgas reageert actief mee in het lasproces om inbranding, boogstabiliteit en aanvloeiing te optimaliseren. De industriële standaard voor ongelegeerd constructiestaal is een menggas van circa 82% tot 85% argon aangevuld met 15% tot 18% koolstofdioxide (CO₂). Het CO₂-aandeel zorgt voor een bredere inbranding en vermindert randinkarteling. Voor dun plaatwerk in carrosserieherstel gebruikt men soms mengsels met minder CO₂ (bijvoorbeeld 90/10) of zuiver CO₂ bij zware constructies waar spatvorming minder bezwaarlijk is.
Voor het lassen van roestvast staal met het draadproces gebruikt men doorgaans een tussenvariant: een inert argongas waaraan 2% CO₂ of O₂ is toegevoegd om de boog te stabiliseren zonder de corrosiebestendigheid van het rvs aan te tasten.
Mma elektrodelassen: de betrouwbare keuze voor buitenmontage
MMA staat voor Manual Metal Arc (volgens EN ISO 4063 aangeduid als proces 111, in de Amerikaanse AWS-normering SMAW genoemd). In de Benelux stond deze techniek van oudsher decennialang bekend onder de afkorting BMBE (Booglassen met Beklede Elektrode). In hedendaagse specificaties en bij moderne inverter-lasbronnen hanteert de industrie vrijwel uitsluitend de term MMA.
Het grote voordeel van MMA elektrodelassen is de volledige onafhankelijkheid van externe gasflessen. De bekleding rondom de metalen kerndraad verbrandt in de vlamboog en vormt een lokaal beschermgas. Tegelijkertijd smelt de bekleding mee en vormt deze een drijvende slaklaag op het smeltbad. Hierdoor is MMA een betrouwbare oplossing voor montagewerk op buitenlocaties:
- Windongevoelig: Waar tocht of wind het beschermgas bij MIG/MAG of TIG al snel wegblaast (wat leidt tot porositeit), blijft het smeltbad bij MMA door de dichte slak en lokale gasontwikkeling beschermd.
- Tolerantie voor oppervlakteverontreiniging: MMA brandt doorgaans vlotter door lichte roest, walshuid of een dunne verflaag heen dan gasbeschermde processen.
- Flexibiliteit: Met een compacte lasinverter en een koker laselektroden werk je eenvoudig op steigers of locaties waar gascilinders lastig hanteerbaar zijn.
Bij MMA-lassen kies je het type bekleding op basis van de mechanische eisen en laspositie:
- Rutielbekleding (klasse R): Zeer stabiele boog, makkelijke herontsteking, vloeit vlak uit en de slak laat eenvoudig los. Geschikt voor algemeen constructiewerk en hechtlassen.
- Basische bekleding (klasse B): Biedt hoge taaiheidswaarden bij lage temperaturen en uitstekende weerstand tegen koudscheuren. Vereist een gelijkstroombron (DCEP / pooltang op de pluspool) en moet droog worden bewaard (bij voorkeur in een elektrodendroogstoof) om waterstofopname te voorkomen.
Na elke lasrups met MMA moet je de gestolde slaklaag volledig wegbikken met een slakhamer en naschoonmaken met een staalborstel voordat je een volgende laag aanbrengt. Laat je slakresten zitten, dan ontstaan slakinsluitingen die de verbinding intern ernstig verzwakken.
Tig lassen voor rvs en aluminium: precisie en controle
TIG staat voor Tungsten Inert Gas (proces 141). Omdat de wolfraamelektrode zelf niet afsmelt, fungeert de boog uitsluitend als gerichte warmtebron. Hierdoor kun je de warmte-inbreng en de toevoeging van materiaal volledig onafhankelijk van elkaar doseren.
Bij werkstukken van roestvast staal en aluminium geldt TIG als de norm voor precisiewerk:
Roestvast staal lassen met tig (dc-gelijkstroom)
Rvs las je met TIG op gelijkstroom, waarbij de toorts aangesloten is op de minpool (DCEN - Direct Current Electrode Negative). Hierdoor concentreert circa 70% van de warmte zich in het werkstuk en blijft de punt van de wolfraamelektrode intact.
- Gebruik bij dunwandige rvs-buizen altijd een formeergas (zoals stikstof of argon) aan de binnenzijde van de buis. Zonder tegenlasgas verbrandt de achterzijde van de naad door reactie met zuurstof uit de lucht, wat leidt tot ‘bloemkoolvorming’ (chroomverbranding) waardoor het rvs lokaal zijn corrosiewerende werking verliest.
Aluminium lassen met tig (ac-wisselstroom)
Aluminium heeft een natuurlijke oxidelaag (aluminiumoxide, Al₂O₃) die smelt bij circa 2.050 °C, terwijl het onderliggende aluminium al bij circa 660 °C vloeibaar wordt. Zou je aluminium op DC- min lassen, dan smelt het basismateriaal intern weg voordat de oxidelaag openbreekt.
- Daarom vereist aluminium TIG-lassen met wisselstroom (AC).
- Tijdens de positieve halfgolf worden elektronen uit het basismateriaal getrokken; dit breekt de harde oxidelaag mechanisch open (reinigende werking).
- Tijdens de negatieve halfgolf vloeit de stroom naar het werkstuk en brengt deze de noodzakelijke inbranding tot stand.
Het verschil tussen mig/mag en tig lassen
Hoewel zowel MIG/MAG als TIG gebruikmaken van een elektrische boog en beschermgas, verschillen ze drastisch qua werksnelheid, bediening en toepassingsbereik:
- Toortsvoering en bediening: Bij MIG/MAG bedien je het laspistool met één hand. Zodra je de trekker overhaalt, start de gasstroom, ontsteekt de boog en transporteert het draadaanvoermechanisme de draad continu naar het smeltbad. Bij TIG stuur je met één hand de toorts op een vaste booglengte van circa 2 millimeter, terwijl je met de andere hand handmatig lasstaafjes in het smeltbad toevoegt.
- Productiesnelheid versus esthetiek: MIG/MAG levert een aanzienlijk hogere neersmeltsnelheid (kilogrammen neergesmolten metaal per uur). Dit maakt het economisch aantrekkelijk voor constructiebouw. TIG werkt langzamer, maar creëert een fijn afgetekend naadpatroon met minimale spatvorming. Nabewerking (zoals slijpen of schuren) is bij TIG vrijwel overbodig.
- Warmtebeheersing: TIG biedt superieure controle over het smeltbad bij dunne plaatdiktes (onder 1,5 mm). Bij MIG/MAG loop je bij dunne plaat sneller het risico op doorbranden, tenzij je een puls-lasbron gebruikt.
Welke lastechniek is het makkelijkst om te leren?
Voor een beginner of doe-het-zelver is MAG-lassen over het algemeen het eenvoudigst om onder de knie te krijgen.
Omdat de toevoegdraad automatisch met constante snelheid door het slangenpakket loopt, hoef je je aandacht hoofdzakelijk te richten op drie zaken:
- De juiste toortshoek (ongeveer 10 tot 15 graden stekend of slepend).
- Een constante vrije draadlengte (stick-out van circa 10 tot 12 mm tussen contactbuis en werkstuk).
- Een gelijkmatige voortloopsnelheid.
MMA-lassen vereist meer oefening bij het aanstrijken van de elektrode (zonder dat deze vastplakt) en vraagt een constante handmatige compensatie naarmate de beklede elektrode korter afsmelt. TIG vraagt veruit de meeste hand-oogcoördinatie en beheersing van de toevoegtechniek; een korte aanraking van het smeltbad met de wolfraampunt vervuilt direct de elektrode, die daarna opnieuw moet worden geslepen.
Het fundamentele verschil tussen lassen en solderen
In tegenstelling tot wat vaak gedacht wordt, is solderen geen lichtere vorm van lassen. Het verschil tussen lassen en solderen is metallurgisch van aard:
- Lassen: Het basismateriaal van de twee te verbinden delen wordt aan de randen gesmolten door hitte van een boog of vlam. Het toevoegmetaal smelt mee bij dezelfde temperatuur. Na stolling vormen de werkstukken en het toevoegmetaal één metallurgische eenheid. De sterkte van een correct uitgevoerde lasnaad is gelijkwaardig aan die van het basismateriaal.
- Solderen: Het basismateriaal wordt niet gesmolten. Er wordt uitsluitend een toevoegmetaal (soldeersel) gebruikt met een aanzienlijk lager smeltpunt dan het basismateriaal (zachtsolderen < 450 °C; hardsolderen > 450 °C). De verbinding ontstaat door hechting en capillaire werking tussen het vloeibare toevoegmetaal en het opgewarmde, vaste oppervlak van het werkstuk.
Veelgemaakte fouten in de praktijk en hoe je ze voorkomt
Tijdens het lassen ontstaan fouten zelden door de stroombron, maar vrijwel altijd door onjuiste instellingen of gebrekkige voorbereiding:
1. Porositeit door tocht of vervuiling
Porositeit uit zich in kleine gasblaasjes of kraters in de lasrups. Dit ontstaat doordat het beschermgas verwaait (door openstaande deuren of ventilatoren) of doordat vet, vocht, olie of zink op het metaaloppervlak ontleedt in de lasboog.
- Oplossing: Reinig het materiaal vooraf grondig tot op het blanke staal met behulp van haakse slijpers voorzien van een afbraam- of lamellenschijf. Scherm de werkplek binnen goed af tegen tocht.
2. Bindfouten door verkeerde toortsvoering of te lage lasspanning
Een bindfout betekent dat het lasmetaal wel op het materiaal ligt, maar niet diep genoeg is ingesmolten. Dit treedt vaak op bij MAG-lassen wanneer de lasser te snel vooruit beweegt of de boog op het reeds vloeibare smeltbad richt in plaats van direct op de naadbodem.
- Oplossing: Houd een stabiele booglengte aan en richt de boog altijd op het voorste snijpunt van het smeltbad en het koude basismateriaal.
3. Slakinsluiting bij mma-lassen
Wanneer de slak tijdens het lassen voor het smeltbad uit loopt, vloeit vloeibaar metaal over de slak heen. Dit sluit niet-metallische holtes in de verbinding in.
- Oplossing: Pas de juiste sleephoek toe (circa 15 graden van de lasrichting af gericht) en zorg dat de lassnelheid hoog genoeg blijft om het smeltbad vóór de slak te houden.
Las niet direct op verzinkt staal zonder de zinklaag eerst mechanisch over minimaal 25 mm rondom de laszone weg te slijpen. Bij het verbranden van zink komen zware, giftige zinkoxidedampen vrij die kunnen leiden tot zinkkoorts (metaaldampkoorts).
Veiligheid en bescherming tijdens het lassen
De temperaturen in de vlamboog lopen op tot boven de 5.000 °C. Dit proces genereert intens ultraviolette (UV) en infrarode (IR) straling, vonken en gevaarlijke lasrook:
- Oog- en gelaatsbescherming: Gebruik altijd goedgekeurde automatische lashelmen conform EN 379. Zorg voor een correcte instelling van het beschermingsniveau (DIN-shade): DIN 9 tot 11 voor MAG/MMA tot circa 150 ampère, en DIN 11 tot 13 voor zwaarder laswerk boven de 200 ampère. Voor TIG-lassen op lage stroomsterktes (onder 100 A) is juist een lichtere tint gewenst (DIN 8 tot 10), conform EN 169.
- Huidbescherming: Draag vlamvertragende laskleding van zwaar rundernerfleer of speciaal behandeld katoen (EN ISO 11611). Gewone synthetische kleding kan direct smelten bij contact met lasspatten.
- Lasrookafzuiging: Zorg voor doeltreffende bronafzuiging. Vooral bij het lassen van rvs (waarbij kankerverwekkend chroom-VI vrijkomt) is gerichte puntafzuiging of een volgelaatsmasker met verse-luchtsysteem (PAPR met TH3-klasse deeltjesfilter conform EN 12941) noodzakelijk.
Veelgestelde vragen over lastechnieken
Welke gasfles heb ik nodig voor allround laswerk?
Er bestaat geen universeel beschermgas voor alle processen. Voor staal met MAG gebruik je een menggas van 82% tot 85% argon met 15% tot 18% CO₂. Voor aluminium (MIG of TIG) en voor rvs (TIG) heb je zuiver argon (minimaal zuiverheid 4.6) nodig. Wil je zonder gasflessen kunnen werken, kies dan voor MMA-elektrodelassen of gebruik zelfbeschermende gevulde lasdraad (flux-core).
Kan ik aluminium lassen met een standaard elektrodelasapparaat (mma)?
Er bestaan speciale aluminium laselektroden voor MMA, maar dit is in de praktijk alleen geschikt voor noodreparaties aan dikke gietdelen. Omdat aluminium zeer snel warmte geleidt en de bekleding sterk vocht aantrekt, levert MMA op aluminium een poreuze las met veel spatten op. Voor kwalitatief constructiewerk aan aluminium is TIG (AC) of pulserend MIG de aangewezen methode.
Wat betekent de aanduiding dcep en dcen op mijn lasapparaat?
Dit geeft de polariteit van de stroomkring aan. DCEP (Direct Current Electrode Positive) betekent dat de elektrode- of draadtoorts op de pluspool aangesloten is. Dit zorgt voor diepere inbranding bij MAG-lassen en geldt standaard voor basische elektroden (voor diepe inbranding en taaie verbindingen), terwijl rutielelektroden op gelijkstroom doorgaans op de minpool (DCEN) of op wisselstroom (AC) worden gelast. DCEN (Direct Current Electrode Negative) betekent dat de toorts op de minpool zit; dit gebruik je bij TIG-lassen van staal en rvs (om de wolfraamelektrode niet te oververhitten) en bij bepaalde typen gasloze gevulde lasdraden.
Waarom plakt mijn beklede elektrode steeds vast bij het starten?
Vastplakken ontstaat doorgaans door een te lage ontsteekstroom, een te lage boogspanning of een verkeerde afstrijkhoek. Gebruik bij voorkeur een lasapparaat met ingebouwde Hot Start (geeft een tijdelijke stroompiek bij ontsteking) en Anti-Stick (schakelt de stroom direct uit zodra de elektrode kleeft, zodat deze niet uitgloeit). Strijk de elektrode aan zoals je een lucifer aansteekt in plaats van er recht op te drukken.